Cómo calcular tiempo estándar con muestreo del trabajo
Cómo estimar tiempo por unidad con muestreo y qué referencias de producción, ritmo y suplementos requiere un tiempo estándar.
Actualizado:
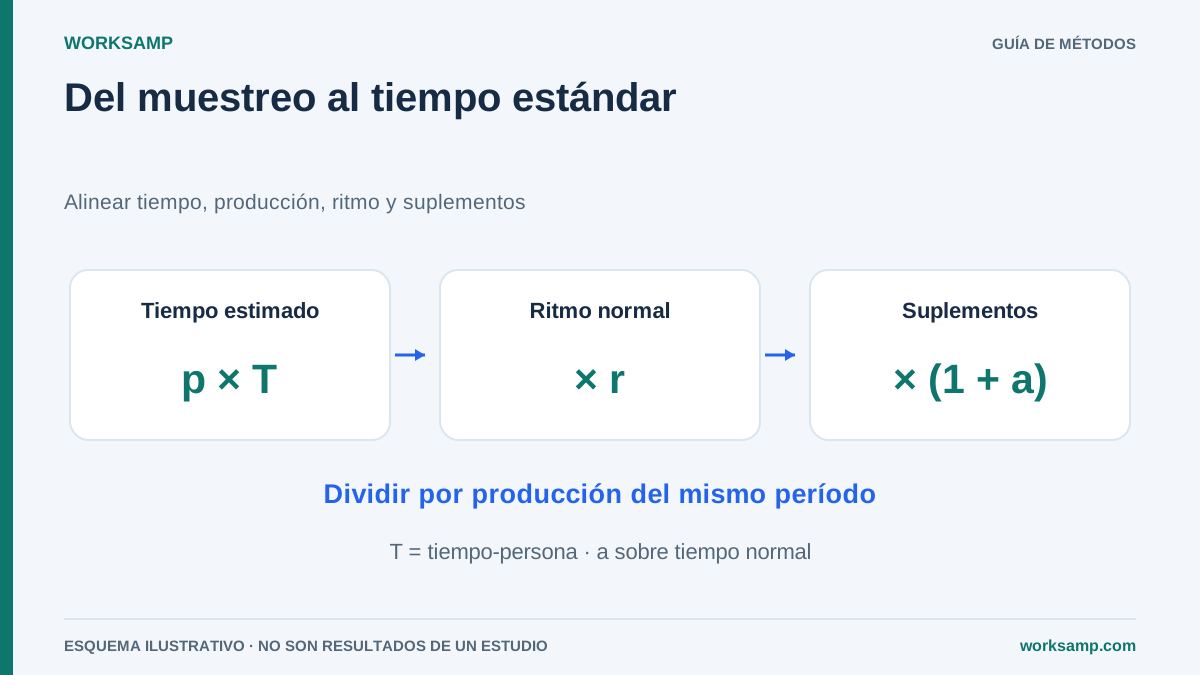
Introducción: Del Muestreo al Tiempo Estándar
En la ingeniería de métodos, el Tiempo Estándar representa el pilar fundamental para la planificación de la producción, la fijación de incentivos y la evaluación de la productividad. Tradicionalmente, este tiempo se obtiene mediante cronometraje continuo o por muestreo aleatorio (snap reading). Sin embargo, el Muestreo del Trabajo (Work Sampling) ofrece una vía alternativa, estadísticamente robusta y menos invasiva, para llegar al mismo resultado con datos que ya estamos recopilando.
Este artículo explora cómo transformar un estudio de muestreo del trabajo en un cálculo de Tiempo Estándar válido y defendible, integrando la teoría de allowances (suplementos) con la proporción de actividades observada durante el estudio.
1. Fundamentos: ¿Qué es el Tiempo Estándar?
1.1. Definición Operativa
El Tiempo Estándar (TE) es el tiempo que un operario cualificado, trabajando a un ritmo normal, necesita para completar una unidad de trabajo bajo condiciones definidas. Se calcula como:
TE = Tiempo Observado × Factor de Ritmo × (1 + Suplementos)
Esta forma expresa los suplementos como fracción del tiempo normal. Si se definen sobre el tiempo estándar final, la conversión es distinta; no mezclar denominadores ni añadir de nuevo demoras ya incluidas en la base de tiempo.
Donde:
- Tiempo Observado: El tiempo medido directamente o derivado del estudio
- Factor de Ritmo: Ajuste por la velocidad real vs. la velocidad normal (generalmente 1.0 = ritmo normal del 100%)
- Suplementos (Allowances): Porcentajes adicionales por fatiga, necesidades personales, retrasos inevitables, etc.
1.2. ¿Por qué usar Muestreo del Trabajo?
El muestreo del trabajo mide la proporción de tiempo que se dedica a cada actividad (p) mediante observaciones aleatorias. A diferencia del cronometraje, no mide tiempos individuales, sino que estima proporciones. Para llegar al Tiempo Estándar, debemos conectar estas proporciones con el tiempo total de la jornada.
La fórmula básica es:
Tiempo productivo estimado por unidad = (Proporción de tiempo productivo × Tiempo total disponible) / Número de unidades producidas
Este resultado es previo al ajuste por ritmo y suplementos. El tiempo debe corresponder al mismo personal, operación y período que la producción contada. Si se estudia un grupo, utilizar sus minutos-persona agregados, no solo el tiempo de reloj del departamento.
La proporción pondera el tiempo total disponible; después se aplican el factor de ritmo y los suplementos, como muestra el ejemplo completo.
2. Metodología Paso a Paso
2.1. Fase 1: Diseño del Estudio
Antes de calcular el Tiempo Estándar, necesitamos un estudio de muestreo bien diseñado:
Paso 1 – Definir categorías de actividad. Usar una taxonomía clara (Producción, Demora, Improductivo, Ausente). Ver nuestro artículo sobre categorías y taxonomía MECE para más detalles.
Paso 2 – Calcular el tamaño de muestra. Usando la fórmula N = Z² × p × (1-p) / E², donde:
- Z = 1.96 (95% de confianza) o 2.576 (99%)
- p = proporción esperada (obtener de un estudio piloto o experiencia previa)
- E = margen de error absoluto deseado, expresado como proporción (por ejemplo, 0,03 equivale a 3 puntos porcentuales)
Es una aproximación de planificación para muestreo aleatorio bajo un modelo adecuado. La correlación entre observaciones, las probabilidades de selección desiguales y los cambios de mezcla pueden exigir otro diseño o cálculo de incertidumbre.
Ejemplo: Si estimamos que el 70% del tiempo es productivo (p=0.70) y queremos ±3% de precisión:
N = 1.96² × 0.70 × 0.30 / 0.03² = 3.8416 × 0.21 / 0.0009 = 896,4 → 897 observaciones
Paso 3 – Planificar rutas aleatorias. Usar una tabla de números aleatorios o una herramienta PWA para generar horarios de observación que cubran todos los turnos y días de la semana.
2.2. Fase 2: Recolección de Datos
Durante el estudio, cada observación clasifica al operario en una categoría. Los datos recopilados incluyen:
- Número de observaciones por categoría (n_producción, n_demora, etc.)
- Número de unidades producidas durante el período de estudio
- Tiempo total del estudio (en horas o minutos)
Con una herramienta de muestreo como WorkSamp, las observaciones quedan registradas con su marca de tiempo, permitiendo cálculos posteriores precisos.
2.3. Fase 3: Cálculo del Tiempo Estándar
Paso A – Calcular la proporción de producción.
p_producción = n_producción / N_total
Paso B – Determinar el tiempo productivo total.
Tiempo_productivo = p_producción × Tiempo_total_estudio
Paso C – Aplicar el factor de ritmo.
Si el operario trabaja al 110% del ritmo normal:
Tiempo_ajustado = Tiempo_productivo × (1.10/1.0) = Tiempo_productivo × 1.10
Paso D – Añadir suplementos (allowances).
Supongamos un 15% total de allowances (5% personal, 7% fatiga, 3% demoras inevitables):
Tiempo_con_allowances = Tiempo_ajustado × (1 + 0.15) = Tiempo_ajustado × 1.15
Paso E – Dividir por unidades producidas.
TE = Tiempo_con_allowances / Unidades_producidas
3. Ejemplo numérico simulado: no es un estándar recomendado
Datos del estudio:
- Duración: 5 días × 8 horas = 40 horas = 2.400 minutos
- Total observaciones: 920
- Observaciones de producción: 644 (p = 0.70)
- Unidades producidas: 1.200 piezas
- Factor de ritmo observado: 1,05 (operario al 105%)
- Suplementos hipotéticos: 12% del tiempo normal (personal 4%, fatiga 5%, demoras 3%); no son una tabla normativa ni una recomendación universal.
Cálculo:
1. Tiempo productivo estimado:
0,70 × 2.400 = 1.680 minutos
2. Ajuste por ritmo:
1.680 × 1,05 = 1.764 minutos
3. Aplicar allowances:
1.764 × 1,12 = 1.975,7 minutos
4. Tiempo Estándar por unidad:
1.975,7 / 1.200 = 1,646 minutos/pieza
5. Verificación con intervalo de confianza:
Error estándar de p: σp = √(0,70 × 0,30 / 920) = 0,0151
Intervalo 95%: 0,70 ± 1,96 × 0,0151 = [0,670, 0,730]
TE mínimo: (0,670 × 2.400 × 1,05 × 1,12) / 1.200 = 1,576 min/pieza
TE máximo usando el extremo redondeado: (0,730 × 2.400 × 1,05 × 1,12) / 1.200 = 1,71696 ≈ 1,717 min/pieza
Con los extremos redondeados mostrados, el resultado aproximado es 1,646 ± 0,071 minutos/pieza (±4,3%). Este intervalo aproximado refleja solo la incertidumbre de la proporción muestreada bajo el modelo binomial, manteniendo fijos tiempo total, producción, ritmo y suplementos. No incluye incertidumbre en esos datos, clasificación, sesgo ni dependencia entre observaciones.
4. Validación del Resultado
4.1. Comparación con cronometraje
Si existe un estudio previo de cronometraje, comparar:
- Estar dentro del ±5% puede cumplir una tolerancia interna previamente acordada; no es una regla universal de validación estadística.
- Si la diferencia supera la tolerancia acordada, investigar método, cobertura, ritmo y suplementos. Una coincidencia estrecha tampoco demuestra que ambos estudios carezcan de sesgo.
4.2. Control de calidad con P-Charts
Aplicar gráficos de control P a las proporciones diarias para verificar la estabilidad del proceso:
- Puntos dentro de los límites no prueban por sí solos estabilidad ni validez del TE; revisar patrones, subgrupos y representatividad.
- Puntos fuera de control requieren investigar posibles causas especiales.
Aplicar el gráfico solo si sus supuestos binomiales y de independencia resultan razonables. No sustituye validar método, clasificación, ritmo ni suplementos.
4.3. Prueba de suficiencia muestral
Verificar que N observaciones fueron suficientes recalculando el error real:
E_real = 1.96 × √(p_real × (1-p_real) / N)
Si E_real ≤ E_diseñado, se cumple el objetivo aproximado de precisión bajo los supuestos del modelo; no valida por sí solo todo el estudio.
Si E_real > E_diseñado, pueden requerirse más observaciones o revisar el diseño.
5. Errores Comunes y Cómo Evitarlos
5.1. Olvidar el factor de ritmo
Cuando el estándar requiere ajuste de ritmo, definir el nivel normal y justificar la valoración. La proporción de observaciones productivas no mide la velocidad de ejecución ni permite inferir el factor de ritmo.
5.2. Aplicar allowances incorrectos
Los suplementos deben ser específicos para el tipo de trabajo. No usar valores genéricos; consultar tablas de la OIT o realizar mediciones propias.
5.3. Muestra no representativa
Si las observaciones no cubren todos los turnos, días de la semana y condiciones operativas, el TE calculado no será aplicable a la operación completa.
5.4. Confundir proporción con tiempo
La proporción (p) es un porcentaje del tiempo total, no un tiempo por unidad. Para convertirla en tiempo por unidad, siempre dividir por el número de unidades producidas.
6. Integración con Software de Planificación
El Tiempo Estándar calculado por muestreo se exporta como dato estructurado para su uso en sistemas de planificación (el cruce con ERP/MES se hace con exportación de datos, no con integración nativa):
- Planificación de capacidad: ¿Cuántas unidades podemos producir en un turno?
- Fijación de precios: ¿Cuánto cuesta realmente producir una unidad?
- Incentivos: ¿El operario está por encima o por debajo del estándar?
- Mejora continua: ¿Las acciones correctivas están reduciendo el TE?
WorkSamp permite registrar observaciones y revisar informes. Cronometras está orientada al cronometraje directo. Verifique los formatos de exportación de cada producto y prepare un procedimiento comprobable para combinar datos con el mismo recurso, periodo y definición de actividad.
Conclusión
Calcular un tiempo por unidad a partir de muestreo es viable si población, periodo, producción, ritmo y suplementos son compatibles. Su defensa técnica depende de esas mediciones y del diseño; un intervalo o un gráfico de control no valida por sí solo un estándar ni su uso en incentivos.
- Un diseño muestral riguroso con tamaño de muestra adecuado
- La correcta aplicación del factor de ritmo y los suplementos
- La evaluación de incertidumbre y patrones mediante métodos apropiados, sin tomar intervalos o gráficos como prueba suficiente de validez
- La conservación verificable de registros y exportaciones; una herramienta digital no garantiza por sí sola trazabilidad o exactitud
Esta metodología combina la robustez estadística del muestreo con la precisión operativa del Tiempo Estándar, ofreciendo a los ingenieros de métodos una herramienta poderosa para la gestión de la productividad.
Si quieres calcular el tiempo estándar de tu operación a partir de un muestreo riguroso, WorkSamp te ayuda a ejecutar el estudio; y si necesitas acompañamiento, en ProdCont lo hacemos contigo.